Artykuł sponsorowany
Jak przygotować detal po laserze do obróbki CNC dla zakładów z Piły
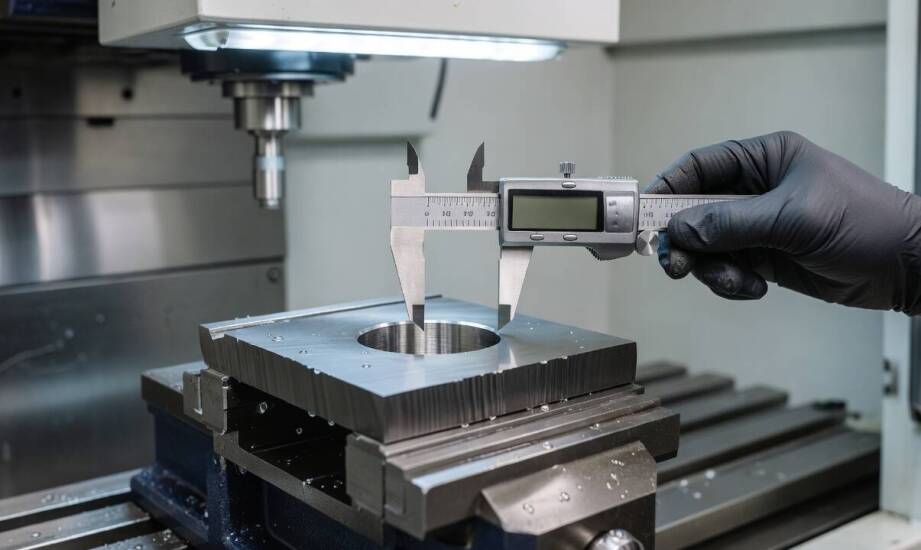
Wsporniki montażowe, płyty nośne i fragmenty obudów maszynowych po cięciu laserowym zachowują kształt zgodny z rysunkiem technicznym, ale nierzadko wykazują odchyłki w punktach krytycznych dla montażu. Zakłady przemysłowe regularnie odbierają detale z blachy, które opuszczają stół roboczy z marginesem błędu typowym dla obróbki termicznej. Taka ogólna dokładność krawędzi sprawdza się przy budowie prostych stelaży. Niestety rzadko wystarcza do bezpośredniego wykorzystania elementów w skomplikowanych podzespołach, gdzie w grę wchodzą setne części milimetra. Uzupełnienie procesu technologicznego o klasyczne skrawanie rozwiązuje problem niedopasowania części.
Jakie cechy detalu po laserze wymagają obróbki ubytkowej?
Najwięcej uwagi technologów przyciągają otwory montażowe. Skoncentrowana wiązka światła zostawia charakterystyczny lekki stożek na ściankach lub drobne zanieczyszczenia hutnicze. Naturalne odchyłki średnicy przy grubszych blachach znacząco utrudniają osadzenie elementów złącznych. W takich warunkach surowy otwór po cięciu nie pozwala na swobodne uzyskanie ciasnego pasowania z kołkami ustalającymi czy wałkami napędowymi. Skrawanie precyzyjne kalibruje ten otwór i nadaje mu odpowiednią gładkość.
Dodatkowym wyzwaniem staje się proces gwintowania. Utwardzona termicznie krawędź otworu po wycinaniu laserowym przyspiesza zużycie gwintowników. Wiercenie lub rozwiercanie przelotu na maszynie numerycznej skutecznie zdejmuje twardą warstwę materiału, co ułatwia i przyspiesza mechaniczne nacinanie gwintów.
Interwencji maszyn frezarskich wymagają również główne płaszczyzny bazowe oraz powierzchnie odniesienia. Strefa wpływu ciepła zaburza idealną płaskość i równoległość krawędzi, co rzuca się w oczy podczas wycinania mniejszych detali z cienkich arkuszy blachy. Miejsca służące do pozycjonowania detalu w kolejnych etapach produkcji potrzebują perfekcyjnej dokładności, żeby element pewnie spoczął w uchwycie maszyny docelowej. Wyfrezowanie rantu wyrównuje strukturę materiału i tworzy stabilny punkt dla kolejnych operacji monterskich.
Wpływ skrawania na zachowanie ciągłości produkcji seryjnej
Frezowanie oraz wiercenie na nowoczesnych centrach numerycznych skutecznie usuwa nadmiar materiału z ciasnych otworów i wyrównuje odkształcone termicznie płaszczyzny. Proces ten sprowadza wypalony kształt do roli zgrubnego półfabrykatu, z którego specjalistyczne narzędzie wydobywa docelową geometrię. Ścisła kontrola parametrów pracy wrzeciona eliminuje potrzebę ręcznego szlifowania i dopasowywania poszczególnych części na stanowisku montażowym. Zazwyczaj wystarczy jeden prawidłowo napisany program obróbczy, żeby cała partia zachowała identyczne właściwości fizyczne.
Przygotowanie detalu pod obróbkę ubytkową wymaga stabilnego zamocowania. Ogromne znaczenie zyskuje tutaj wcześniejsze opracowanie gładkich powierzchni odniesienia. Gdy element leży idealnie płasko na stole roboczym, frez czołowy precyzyjnie zbiera zadeklarowaną warstwę materiału, gwarantując właściwe kąty między poszczególnymi ścianami bryły.
Seryjna produkcja dla sektora energetycznego czy maszynowego opiera się na stuprocentowej powtarzalności wszystkich komponentów. Każdy egzemplarz zjeżdżający z linii musi posiadać te same parametry techniczne, żeby umożliwić szybką wymianę podzespołów eksploatacyjnych w maszynie docelowej. Przedsiębiorstwa poszukujące podwykonawców często decydują się zlecać obróbkę CNC w Pile lub w innych ośrodkach z rozwiniętym przemysłem ciężkim. Dobrym przykładem kompleksowego zaplecza wykonawczego jest wielkopolski Instal Chemik. Firma prowadzi centrum wyposażone w rozbudowany park maszynowy, który zamyka wycinanie, frezowanie i malowanie elementów w jednym cyklu technologicznym. Skupienie wszystkich operacji w jednym miejscu widocznie skraca czas realizacji dużych serii produkcyjnych.
Stabilna geometria gotowych elementów konstrukcyjnych
Ostateczny sukces zaawansowanego projektu bazuje na pełnym zgraniu wymiarów zewnętrznych detalu z rygorystycznymi wymogami linii montażowej. Umiejętne połączenie wydajności wycinarek termicznych z dokładnością centrów obróbczych skutecznie redukuje błędy materiałowe na bardzo wczesnym etapie budowy urządzenia. Odpowiednie rozplanowanie tych technologii zabezpiecza płynność pracy całego wydziału składającego maszyny i chroni zakład przed kosztownymi przestojami.
Kategorie artykułów
Polecane artykuły

Czy pośrednik nieruchomości może pomóc w uzyskaniu kredytu hipotecznego?

Czy warto pić soki owocowe i warzywne?

Wykonawca ścianek berlińskich na budowach- dlaczego jest tak ważne, by był profesjonalny?
