Artykuł sponsorowany
Jak profil matrycy wpływa na trwałość zacisku tulejek izolowanych w instalacjach energetycznych
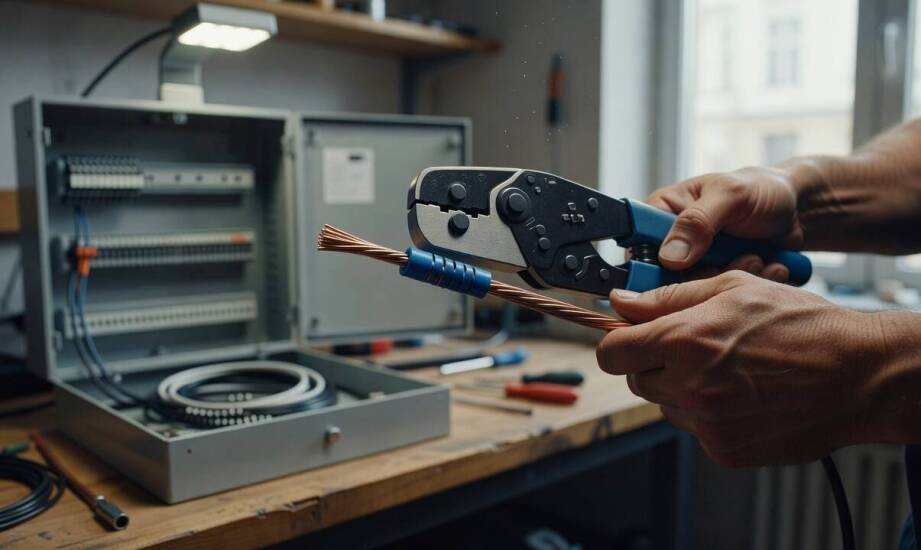
W instalacjach elektroenergetycznych i kolejowych trwałość zacisku tulejek izolowanych zależy od ścisłego dopasowania technicznego elementów montażowych. Powszechnym problemem instalatorów jest sytuacja, w której ten sam przewód miedziany i identyczna złączka dają skrajnie różne rezultaty połączeniowe. Wynika to najczęściej z zastosowania narzędzia o niewłaściwym profilu układu formującego. Niedopasowany kształt matrycy prowadzi do nierównomiernego rozkładu naprężeń, co bezpośrednio osłabia styk elektryczny i zmniejsza odporność mechaniczną na wyrwanie żyły z metalowego korpusu.
Wpływ profilu matrycy na rozkład sił roboczych
Kształt przestrzeni roboczej decyduje o sposobie deformacji cienkościennego korpusu podczas zaprasowywania przewodu. Powszechnie stosowane profile kwadratowe zapewniają maksymalną powierzchnię kontaktu w zaciskach prostokątnych, co ułatwia wprowadzanie żyły do wąskich terminali w szafach sterowniczych. Z kolei profil sześciokątny znacznie dokładniej odwzorowuje naturalnie okrągły kształt otworu montażowego. Taka geometria pozwala na równomierne obciążenie wszystkich miedzianych drutów wewnątrz linki. Ostateczny profil narzędzia determinuje siłę trzymania kabla oraz skutecznie minimalizuje opór przejściowy całego złącza. Poważnym błędem technologicznym jest wykonanie zbyt płytkiego zaprasowania. Taki stan nie gwarantuje wymaganej gazoszczelności i pozwala na destrukcyjne mikroruchy przewodu pod wpływem ciągłych wibracji. Zgodnie z prawem Joule’a, pozostawienie luźnych drutów w tulejce drastycznie zwiększa lokalny opór. W warunkach przemysłowego obciążenia prądowego powoduje to niebezpieczne nagrzewanie się całego węzła. Odwrotną skrajnością jest użycie matrycy wywołującej nadmierne sprasowanie materiału. Zbyt wysoka siła zgniotu deformuje kołnierz izolacyjny i miażdży pojedyncze druty żyły, trwale obniżając czynny przekrój kabla i przyspieszając zmęczenie materiału miedzianego.
Kryteria doboru i diagnostyka narzędzi instalacyjnych
Profesjonalna praca z osprzętem elektroenergetycznym wymaga rygorystycznej zgodności parametrów praski z przekrojem obrabianej żyły. Dostępne na rynku zaciskarki do tulejek różnią się budową głowicy roboczej oraz zakresem obsługiwanych średnic. W standardowych zastosowaniach przemysłowych przedział ten wynosi zazwyczaj od 0,08 mm² do 120 mm². Narzędzia ręczne wyposażone w wymienne matryce dają instalatorom elastyczność i możliwość szybkiego dostosowania sprzętu do specyfikacji na placu budowy. W przypadkach wymagających najwyższej precyzji przy rozbudowanych przekrojach stosuje się praski hydrauliczne, zapewniające powtarzalną siłę nacisku niezależnie od warunków fizycznych operatora. Każdy mechanizm zaciskowy ulega jednak naturalnej degradacji podczas intensywnej eksploatacji. Zużyte szczęki tracą swoją pierwotną geometrię, co całkowicie uniemożliwia zachowanie odpowiedniego ciśnienia zgniotu na miedzi. Nierównomiernie odkształcona tulejka jest pierwszym wizualnym sygnałem utraty fabrycznych właściwości matrycy. Zakładowe procedury utrzymania ruchu narzucają instalatorom obowiązek okresowej kontroli złącza pod kątem pełnej symetrii i głębokości przetłoczeń. Wychwycenie wgnieceń lub asymetrycznych śladów zaciskania zapobiega ryzykownej produkcji wadliwych wiązek kablowych.
Spójność systemu połączeniowego w praktyce instalacyjnej
Zgodnie z rygorystycznymi wymogami norm branżowych, takich jak standard DIN EN 60352-2 określający zasady tworzenia połączeń zaciskanych, matryca i przewód muszą stanowić spójny układ. Kompatybilność tych kluczowych składowych stanowi absolutny fundament do uzyskania trwałej i odpornej na utlenianie instalacji. Nowoczesna elektroenergetyka oraz infrastruktura kolejowa opierają się na ścisłej standaryzacji materiałowej. Inżynierowie budowy zalecają wykorzystywanie narzędzi montażowych oraz końcówek kablowych pochodzących wyłącznie od jednego zweryfikowanego dostawcy. Takie podejście niemal całkowicie eliminuje groźne awarie na etapie mechanicznego spasowania elementów. Zespół doradców technicznych w firmie ENERGOTYTAN na co dzień zajmuje się doborem takich systemowych rozwiązań dla przemysłu. Przedsiębiorstwo działa jako autoryzowany dystrybutor miedzianych końcówek oczkowych, tulejek izolowanych oraz specjalistycznego osprzętu marki Klauke. Spółka zaopatruje rozbudowane firmy energetyczne z regionu w profesjonalną technikę łączeniową. Wykorzystując zaplecze własnego salonu sprzedaży oraz autoryzowanego serwisu zlokalizowanego w Chełmku, podmiot dba o utrzymanie precyzyjnych parametrów eksploatacyjnych dostarczanych prasek. Przestrzeganie technologicznych procedur doboru matryc oraz realizowanie kalendarza przeglądów technicznych stanowią gwarancję bezpiecznej pracy współczesnych sieci zasilających.
Kategorie artykułów
Polecane artykuły

Czy pośrednik nieruchomości może pomóc w uzyskaniu kredytu hipotecznego?

Czy warto pić soki owocowe i warzywne?

Wykonawca ścianek berlińskich na budowach- dlaczego jest tak ważne, by był profesjonalny?
